درخواست یک نقل قول
جوشکاری اولتراسونیک یک فرآیند اتصال است که از ارتعاش صوتی با فرکانس بالا برای ایجاد گرما در سطح مشترک بین دو قسمت استفاده می کند. ارتعاش به صورت موضعی و تحت فشار اعمال می شود و مواد بدون ذوب توده ای که در جوشکاری معمولی اتفاق می افتد ذوب می شوند. این یک روش عملی برای ترموپلاستیک ها، منسوجات نبافته، فیلم ها و فلزات خاص است و در خطوط تولید که در آن پیوندهای تمیز، سریع و قابل تکرار اهمیت دارند، به منظره ای آشنا تبدیل شده است. در Changzhou Aoheng Machinery، جوشکاری اولتراسونیک یک موضوع انتزاعی نیست. این اصل پشت ماشینهایی است که ما برای تولیدکنندگان پارچه، منسوجات، محصولات یکبار مصرف و قطعات پلاستیکی میسازیم. بخش مفید درک این موضوع است که فرآیند از مواد، ابزار و راهاندازی به چه چیزی نیاز دارد، بنابراین یک جوش خوب به جای تصادفی قابل تکرار است.
یک سیستم جوش اولتراسونیک دارای یک پشته مستقیم است: منبع تغذیه، مبدل، تقویت کننده، سونوترود یا بوق، و سندان یا فیکسچر. مبدل انرژی الکتریکی را به ارتعاش مکانیکی تبدیل می کند، تقویت کننده دامنه را تنظیم می کند و بوق این ارتعاش را به قطعه کار می رساند. سندان قسمت را نگه می دارد و نقطه تماس را شکل می دهد. یک چرخه معمولی از شش مرحله انجام می شود:
فرکانس، دامنه، نیرو، زمان جوش و زمان نگهداری پارامترهای اصلی هستند. سیستم 20 کیلوهرتز برای قطعات پلاستیکی مقاوم معمول است، در حالی که 30 تا 40 کیلوهرتز اغلب برای کارهای ظریف تر انتخاب می شود. دامنه بالاتر به طور خودکار بهتر نیست. بیش از حد می تواند سطح را علامت گذاری کند، به الیاف آسیب برساند یا قطعات شکننده را ترک کند. زمان نگه داشتن به اندازه زمان جوش اهمیت دارد زیرا قبل از جمع شدن شاخ، اتصال باید تحت فشار خنک شود. برای اتصال نقطهای و مجموعههای پلاستیکی کوچک، یک واحد روی نیمکت اختصاصی میتواند راهاندازی و تکرارپذیری را بسیار آسانتر کند، و دستگاه جوش نقطهای اولتراسونیک AH50Q یک نمونه عملی از این رویکرد است.
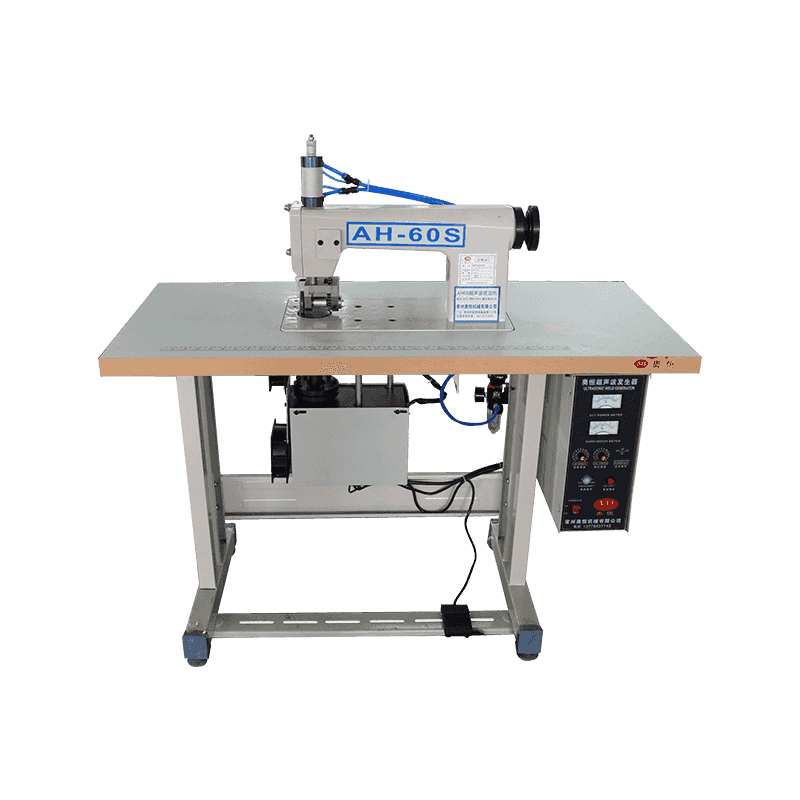
 دستگاه جوش نقطه ای اولتراسونیک AH-50Q برای مونتاژ نساجی جوشکار نقطهای روی میز برای کیفهای دستی نبافته، حلقههای گوش ماسک و مجموعههای پلاستیکی، با کنترل پدال پا و قالبهای الگو برای اتصالات تکرارشونده. مشاهده محصول →
رفتار مواد تعیین می کند که آیا جوشکاری اولتراسونیک مناسب است یا خیر. ترموپلاستیک های آمورف به طور کلی ارتعاش را به خوبی منتقل می کنند. رزین های نیمه کریستالی می توانند جوش داده شوند اما معمولاً به پنجره های فرآیندی محکم تری نیاز دارند. منسوجات نبافته و لایه ها از طریق فیبر موضعی یا همجوشی سطحی به یکدیگر متصل می شوند، در حالی که فلزات نازک به جای ذوب شدن، از طریق تغییر شکل حالت جامد به هم می پیوندند. جدول زیر یک نقطه شروع عملی را ارائه می دهد، اما نتایج دقیق به درجه، ضخامت، مواد افزودنی و ابزار بستگی دارد.
| گروه مواد | نمونه های معمولی | چه چیزی را تماشا کنیم |
|---|---|---|
| ترموپلاستیک ها | ABS، PP، PE، PC، اکریلیک، نایلون | رزین های آمورف اغلب بخشنده تر از رزین های نیمه کریستالی هستند. رطوبت و پرکننده ها مهم هستند. |
| منسوجات نبافته و فیلم | ترکیبات PP، PE و PET | پیوند به همجوشی فیبر محلی بستگی دارد. الگوی شاخ و سندان روی دست و ظاهر تأثیر می گذارد. |
| بسته بندی | تخته پوشش داده شده، لمینت های فویل، فیلم های پلیمری | آلودگی سطحی دشمن است. فشار آب بندی و سکون باید سازگار باشد. |
| فلزات | آلومینیوم، مس، فویل های نازک | اتصال حالت جامد به سطوح تمیز و بدون اکسید و پشتیبانی سفت و سخت نیاز دارد. |
| ترکیبات غیر مشابه | جفت های پلاستیکی سازگار | عدم تطابق نقاط ذوب و انبساط حرارتی نیاز به آزمایشات مشترک قبل از تولید دارد. |
اگر مطمئن نیستید که رزین یا لمینت به طور تمیز جوش میشود، با یک نمونه کوچک شروع کنید و اتصال را تحت بار بررسی کنید. ما مجموعه طولانی تری را نگه می داریم یادداشت های سازگاری مواد در کتابخانه فنی ما برای تیم هایی که به نقطه شروع عمیق تری نیاز دارند.
ابزارسازی جایی است که بسیاری از پروژه های جوشکاری اولتراسونیک با موفقیت یا شکست مواجه می شوند. شاخ طراحی شده برای یک اتصال ممکن است برای اتصال دیگر اشتباه باشد و اتصالی که خم می شود انرژی را از جوش می رباید. طراحی مشترک نیز مهم است. یک مدیر انرژی ارتعاش را در خط تماس اولیه متمرکز می کند، یک اتصال برشی تداخل مناسبی برای مجموعه های مهر و موم شده قوی تر ایجاد می کند، و طرح های زبانه و شیار به تراز کردن قطعات کمک می کند. برای منسوجات و منسوجات نبافته، صورت شاخ و الگوی سندان ظاهر چسب، نرمی و کیفیت لبه را کنترل می کند. یک شاخ فرسوده یا سندان ضعیف می تواند باعث ایجاد پیوندهای ناسازگار شود حتی زمانی که تنظیمات دستگاه درست به نظر می رسد.
برای کارهای نساجی و منسوجات، نمای شاخ و الگوی سندان اغلب تعیین می کنند که آیا چسب نرم، صاف یا تزئینی به نظر می رسد. شاخهای جوشکاری بهینهشده ما برای منسوجات با در نظر گرفتن این تعادل ساخته شدهاند و یکی از دلایلی آرامتر برای ثابت ماندن خط تولید هستند.
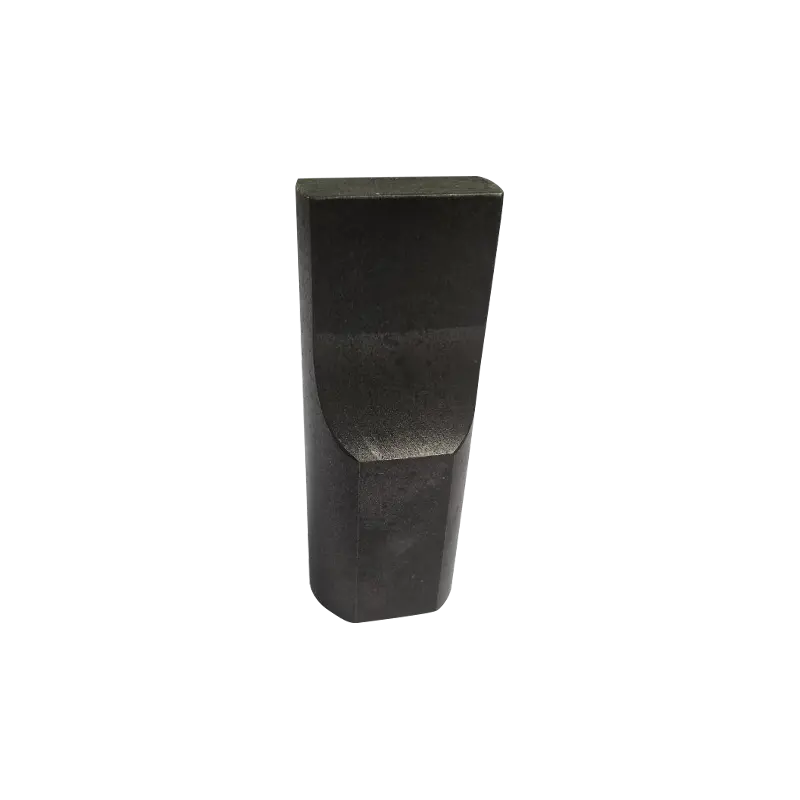 شاخ های جوشکاری التراسونیک بهینه سازی شده نساجی AH لوازم جانبی شاخ اولتراسونیک برای جوشکاری یا برش منسوجات، ارائه شده در دامنه ها و فرکانس های متعدد برای پشتیبانی از انتقال انرژی ثابت در پردازش پارچه و پارچه. مشاهده محصول →
قبل از تعویض دستگاه، اصول اولیه را بررسی کنید. اکثر مشکلات جوشکاری مرموز نیستند. آنها یک وسیله شل، یک سطح کثیف، یا پارامتری هستند که از بین رفته است.
جوشکاری اولتراسونیک در هر جایی که گرما، چسب یا بخیه ناخوشایند باشد نشان داده می شود. در منسوجات و منسوجات نبافته برای جلوه های توری، سجاف کردن، لحاف کاری، شکاف و آب بندی و چسباندن کامپوزیت استفاده می شود. در محصولات یکبار مصرف، روکش کفش، کلاه، روبالشی، دستکش و نوار بهداشتی را بدون نخ دوخت به هم متصل می کند. تیمهای بستهبندی از آن برای مهر و موم و اتصالات بدون دستکاری استفاده میکنند، در حالی که تولیدکنندگان خودرو و لوازم الکترونیکی از آن برای مجموعههای پلاستیکی کوچک و پایان دادن به سیم استفاده میکنند. زمانی که یک پیوند تمیز و قابل تکرار مهم باشد، تولید پزشکی به آن متکی است.
در محدوده محصولات خود ما، همان اصول در ماشینهای توری اولتراسونیک، ماشینهای لحاف، ماشینهای برش و برش، ماشینهای محصولات یکبار مصرف، و واحدهای جوش اختصاصی دیده میشود. ما محدوده دستگاه جوش اولتراسونیک فرمتهای جوش دستی، نقطهای، پلاکتی و پلاستیکی را پوشش میدهد، بنابراین نقطه شروع مناسب به جای اتصال به یک نوع دستگاه بستگی دارد. برای تعمیرات میدانی، نمونه برداری یا اجرای کوتاه مدت، یک جوشکار اولتراسونیک دستی مانند AH30 به شما یک پل مفید بین نیمکت و خط تولید می دهد.
 جوشکار نقطه ای اولتراسونیک دستی AH-30 برای دوهای میدانی و کوتاه جوشکار اولتراسونیک قابل حمل 28/35 کیلوهرتز برای اتصال نقطه ای پلاستیک های نازک، منسوجات نبافته و سیم، مناسب برای تعمیرات، نمونه برداری و دوره های تولید کوتاه. مشاهده محصول →
جوشکاری اولتراسونیک به طور کلی تمیز است، اما بدون خطر نیست. لرزش با فرکانس بالا می تواند در طول زمان بر شنوایی تأثیر بگذارد، بنابراین محفظه ها و محافظ شنوایی ارزش جدی گرفتن دارند. هنگام دوچرخهسواری دستها را از شاخ و سندان دور نگه دارید، از روشهای قفل در هنگام تعویض ابزار استفاده کنید، و هنگام کار با پلاستیکهایی که مواد فرار را آزاد میکنند، تهویه یا دود استخراج کنید. در بخش تعمیر و نگهداری، فرسودگی بوق، خنک کننده مبدل، وضعیت کابل و تراز بودن فیکسچر را در یک برنامه منظم بررسی کنید. یک اشتباه رایج، تعقیب قدرت بیشتر است، زمانی که مشکل واقعی یک بوق فرسوده، یک وسیله خمش یا ابعاد قطعه ناسازگار باشد. دیگری این است که فرض کنیم جوشی که خوب به نظر می رسد تحت بار نگه می دارد. چک کردن کشیدن یا لایه برداری ساده مشکلات بیشتری را نسبت به بازرسی چشمی ایجاد می کند.
انتخاب تجهیزات با مواد و محل اتصال شروع می شود، نه صفحه کاتالوگ. بپرسید که قطعات از چه چیزی ساخته شده اند، ضخامت آنها چقدر است، چه مقدار منطقه جوش درگیر است و چه مدت زمان چرخه خط نیاز دارد. سپس سطح اتوماسیون را در نظر بگیرید: یک واحد دستی ممکن است برای تعمیرات و کارهای کم حجم کافی باشد، در حالی که یک دستگاه مبتنی بر فیکسچر با نیرو، زمان و نگه داشتن کنترل شده برای ثبات تولید بهتر است. پشتیبانی ابزار نیز مهم است، زیرا بوق ها و فیکسچرها جهانی نیستند. ما در Changzhou Aoheng Machinery، تجهیزات اولتراسونیک را برای کاربردهای نساجی، منسوجات، محصولات یکبار مصرف و پلاستیک میسازیم و در بیش از سی کشور به مشتریان عرضه کردهایم. این تجربه زمانی مفید است که یک ماشین استاندارد نیاز به یک بوق سفارشی، سندان متفاوت، یا یراق آلات متناسب با شکل قطعه نامناسب داشته باشد.
اگر در حال وزن کردن یک فرآیند اولتراسونیک جدید هستید، مطمئن ترین مرحله بعدی یک آزمایش نمونه با مواد واقعی و هندسه مفصل است. قطعه، حالت خرابی و هدف تولید را برای ما بیاورید، و ما می توانیم به شما کمک کنیم قالب دستگاه، ابزارسازی و پنجره فرآیند را محدود کنید. آمادهسازی جوایز جوش اولتراسونیک و یک تنظیم آرام و با پشتیبانی خوب معمولاً فهرست طولانی از ویژگیهای دستگاه را شکست میدهد.

Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved